Organiser un atelier de production : fluidifier les flux sans déplacer les problèmes
Pour organiser un atelier de production, commencez par suivre le parcours réel d’une commande, de la réception des matières à l’expédition. Les priorités apparaissent souvent là : attentes entre deux opérations, outils introuvables, stocks qui masquent un blocage. Un nouvel agencement n’est utile que s’il corrige ces difficultés sans dégrader la sécurité, la qualité ou les conditions de travail.
La démarche consiste à observer, choisir une implantation adaptée, stabiliser les pratiques puis mesurer les résultats. Associez dès le départ les opérateurs, la maintenance, la qualité et le responsable sécurité : chacun voit des contraintes que le plan d’atelier ne montre pas.
1. Diagnostiquer le parcours des produits avant de déplacer les machines
Fixez un objectif prioritaire et observable : réduire le délai de fabrication, fiabiliser les livraisons ou désengorger une zone. « Gagner en productivité » reste trop vague pour arbitrer entre plusieurs investissements. Relevez une situation initiale sur des productions représentatives, en incluant les changements de série et les périodes perturbées.
Observer le travail réel et cartographier les attentes
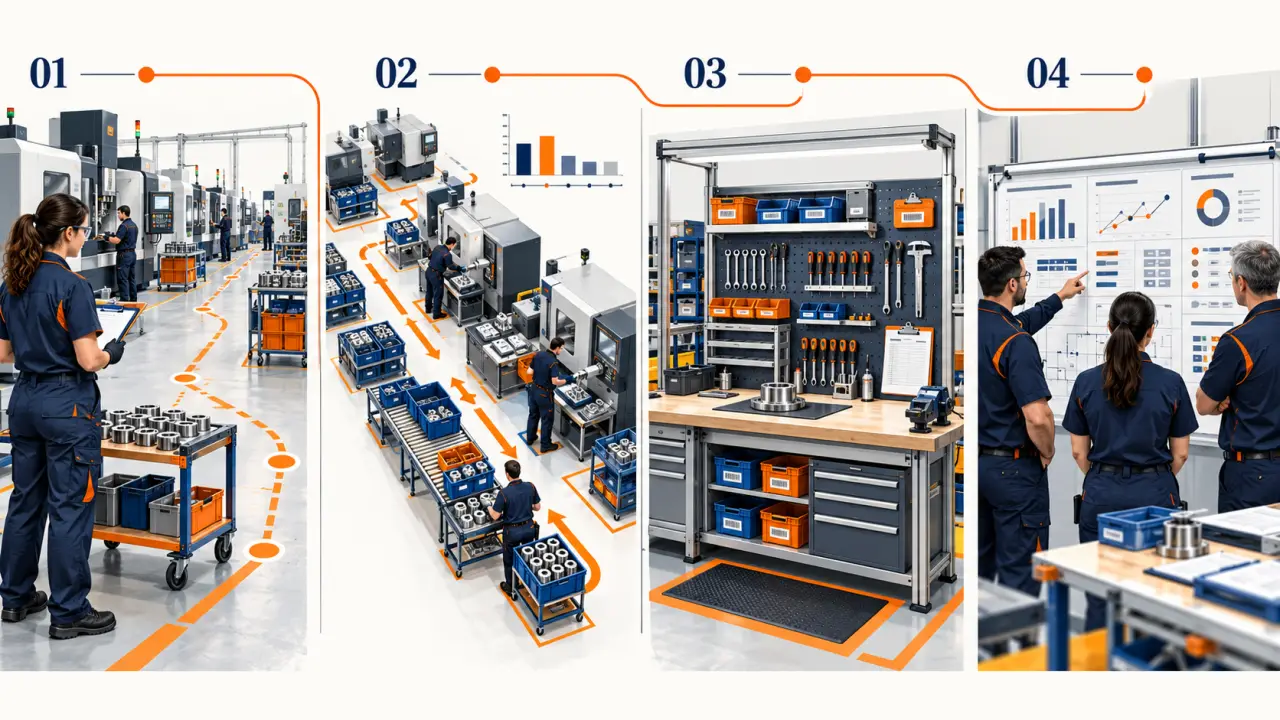
Un Gemba Walk est une observation sur le terrain, menée avec les personnes qui réalisent le travail. Suivez une famille de produits et tracez ses déplacements sur un plan. Complétez par une VSM, ou cartographie de la chaîne de valeur, pour distinguer les temps de transformation des temps d’attente et comprendre la circulation des informations.
- Relevez les files devant les machines, les retours en arrière et les manutentions répétées.
- Identifiez les recherches d’outils, les contrôles redondants et les reprises qualité.
- Comparez la charge demandée à la capacité réellement disponible.
- Repérez les croisements entre piétons, engins et approvisionnements.
Le Lean Manufacturing appelle muda les gaspillages qui consomment des ressources sans créer de valeur. Attention toutefois : une opération sans transformation du produit peut rester indispensable, notamment pour la sécurité ou la traçabilité. Ne la supprimez pas sans analyser son rôle.
Traitez d’abord la contrainte qui limite le débit global. Accélérer une machine située avant un goulot peut simplement augmenter les encours. Classez les actions selon leur impact, leur effort et leur risque, en donnant priorité aux situations dangereuses.
2. Choisir une implantation qui correspond aux séries fabriquées
Il n’existe pas de plan universel. Le bon agencement dépend des volumes, de la diversité des références, des équipements partagés et de la fréquence des changements. Chercher un flux continu est pertinent lorsque les opérations peuvent s’enchaîner ; cela ne signifie pas imposer une ligne à tous les ateliers.
| Implantation | Usage pertinent | Point de vigilance |
|---|---|---|
| En ligne | Production répétitive avec parcours stable | Sensibilité aux déséquilibres et aux arrêts |
| En U | Opérations rapprochées, assemblage et entraide | Accès aux postes et alimentation à vérifier |
| Par fonction | Produits variés utilisant des machines communes | Trajets longs et files d’attente possibles |
| Par îlots | Familles de produits aux gammes proches | Capacité et compétences à répartir entre îlots |
Positionnez réception, matières premières, fabrication, contrôle et produits finis selon un parcours lisible. Prévoyez des zones distinctes pour les non-conformités et les encours autorisés. Une zone tampon doit avoir une capacité définie et une règle de gestion, pas devenir un débordement permanent.
Pensez la circulation principale comme une colonne vertébrale : elle distribue les postes sans devenir une surface de stockage. Les dessertes secondaires alimentent chaque zone, tandis que les retours d’emballages et l’évacuation des déchets disposent d’un trajet prévu. Cette lecture révèle un piège fréquent : rapprocher deux machines peut raccourcir le parcours d’une pièce tout en bloquant l’accès à plusieurs autres postes.
Testez l’implantation avec un plan à l’échelle, une simulation si nécessaire, puis un essai limité. Intégrez raccordements, accès de maintenance, dégagements et interruptions de production au budget. Des équipements modulables facilitent les adaptations futures, sans dispenser de valider leur stabilité et leurs conditions d’utilisation.
3. Rendre les postes sûrs, accessibles et faciles à maintenir
Optimiser l’espace ne consiste pas à occuper chaque mètre carré. Il faut préserver les circulations, les issues, les interventions techniques et les zones nécessaires à la manutention. Faites valider les modifications au regard des risques et des exigences applicables aux machines, au bâtiment et au stockage.
Utiliser le 5S pour rendre les anomalies visibles
La méthode 5S consiste à trier, ranger, nettoyer, standardiser et maintenir les pratiques. Commencez sur un poste pilote : retirez l’inutile après validation, attribuez une place aux outils conservés, puis définissez avec l’équipe l’état attendu. Des panneaux perforés, des étiquettes et un marquage au sol rendent les écarts immédiatement repérables.
Placez les articles fréquents à portée utile et les charges lourdes dans des conditions de prise adaptées. Les étagères modulables peuvent libérer le sol ; une mezzanine exige une vérification structurelle et des accès appropriés. Palans et rails suspendus doivent être choisis selon les charges et les opérations, pas seulement pour gagner de la place.
Associer ergonomie et disponibilité des équipements
Observez les gestes répétés, les torsions, les efforts et les distances de préhension avec les opérateurs. Ajustez hauteur de travail, présentation des pièces, éclairage et aides à la manutention pour prévenir les troubles musculosquelettiques. La rotation entre postes ne remplace pas la correction d’une situation contraignante.
Préservez aussi l’accès aux organes à inspecter. Un plan de maintenance préventive précise tâches, périodicités, responsabilités et pièces critiques. Des capteurs peuvent soutenir une maintenance prédictive lorsque les signaux mesurés permettent réellement d’anticiper une défaillance ; ils ne remplacent ni l’entretien ni l’analyse des pannes.
4. Donner aux équipes des règles simples pour piloter le flux
Une implantation performante se dégrade vite si personne ne sait quoi lancer, quand réapprovisionner ou comment signaler un problème. Formalisez les standards avec les opérateurs : séquence de travail, points qualité, limites d’encours et réaction attendue face à une anomalie. Formez les équipes avant le déploiement.
Le Kanban déclenche la fabrication ou le réapprovisionnement à partir d’une consommation réelle. Pour fonctionner, il nécessite des contenants identifiés, des quantités définies et des règles de circulation explicites. Un simple tableau de tâches ne suffit pas à créer un flux tiré.
Installez un point de management visuel accessible : programme, écarts, problèmes ouverts, responsable et échéance. Une courte réunion au changement d’équipe permet de transmettre les priorités. Une matrice de polyvalence aide à anticiper les absences sans affecter une personne à une tâche qu’elle ne maîtrise pas.
Choisissez ensuite les outils numériques selon le besoin : ERP pour coordonner commandes, stocks et planification ; logiciel de suivi de production pour connaître l’avancement réel ; outil d’actions pour assurer le traitement des anomalies. Tervene revendique plus de 1,2 million de Gemba Walks et plus de 3,5 millions de problèmes et non-conformités résolus par ses utilisateurs : ces volumes illustrent l’usage, sans garantir vos résultats. Testez surtout la simplicité de saisie et l’intégration à vos systèmes.
5. Mesurer les résultats avant de généraliser
Retenez quelques indicateurs avec une définition partagée, un responsable et une fréquence de revue. Comparez des périodes et des productions comparables : un changement de gamme peut modifier les résultats sans traduire une dégradation de l’organisation.
- Délai de traversée : temps entre l’entrée et la sortie du périmètre étudié, suivi par lot.
- Qualité au premier passage : pièces conformes sans reprise divisées par les pièces produites, suivies quotidiennement.
- Respect du programme : ordres terminés à l’échéance divisés par les ordres attendus, revus chaque semaine.
- TRS : disponibilité multipliée par performance et qualité, pour analyser les pertes d’un équipement pertinent.
Complétez avec les encours, les déplacements et les signalements de sécurité. Une hausse du débit ne constitue pas un progrès si elle augmente les défauts ou la fatigue. Appliquez le Kaizen : tester une amélioration ciblée, vérifier son effet, corriger puis standardiser. Généralisez seulement lorsque le nouveau fonctionnement tient dans les conditions réelles de l’atelier.